服装工厂生产过程质量管控点 系统提升产品合格率的管理策略
在服装制造行业,产品合格率直接关系到企业的成本、交付能力和品牌声誉。许多工厂虽然设有质检部门,但合格率依然徘徊不前,根本原因在于质量管控仅停留在“事后检验”阶段,而忽视了生产全过程的系统性控制。要真正提升产品合格率,必须将质量管理的重心前移,在每一个关键生产节点建立清晰的管控点。以下是服装工厂从面料入库到成品出库的全流程质量管控要点。
一、面料与辅料入库管控:守住源头质量
面料的质量缺陷是导致成品不合格的首要因素。工厂应在面料入库时执行“三方检验”制度:核对色卡与缸号是否一致、检查面料纬斜与缩率是否在允差范围内、抽检是否有断经断纬或色差瑕疵。辅料同样不容忽视——拉链的顺滑度、纽扣的色牢度、衬布的粘合牢度都需按批次抽检并记录。建议建立供应商质量档案,对连续出现问题的供应商启动预警机制,从源头减少质量波动。
二、裁剪工序管控:确保裁片精度
裁剪是服装生产的第一个加工环节,裁片精度直接影响后续缝制质量和成衣尺寸。管控点包括:检查排料图与样板是否一致、控制铺布层数与张力均匀性、验证裁刀垂直度以避免上下层裁片尺寸偏差。验片环节须100%检查裁片是否有刀口、色差和疵点,并将不合格裁片及时替换。裁剪车间应实行“首件确认制”,每换一款或一床布,先裁首件经技术科确认后方可批量作业。
三、缝制过程管控:建立工序拦截机制
缝制车间是质量缺陷的高发区,管控的核心在于“不让缺陷流入下道工序”。具体措施包括:设置中查岗位,在缝制完成30%-50%时进行半成品抽检,重点检查缝制密度、领子对称度、口袋位置等关键规格;实行“工序自检+下工序互检”双检制,每道工序完成后由操作工自检,下工序接收时互检并签字确认;对易出问题的关键工序(如上领、上袖、装拉链)设置质量控制点,由经验丰富的质检员定点监控。利用每日早会通报前一日质量问题,形成即时反馈闭环。
四、整烫与后道管控:杜绝二次缺陷
整烫环节常见的问题包括极光、烫痕和水渍,需规定不同面料的熨烫温度和压力参数,并定期校验烫台设备。后道检验应采用“标准化缺陷分类法”,将疵点分为A类(致命缺陷,如破损、明显色差)、B类(严重缺陷,如跳线、漏缝)、C类(轻微缺陷,如线头),并按AQL抽样标准执行判定。不合格品须标识隔离并追溯至责任工序,每日汇总分析高频缺陷类型,针对性调整工艺或加强培训。
五、建立质量数据闭环与持续改进机制
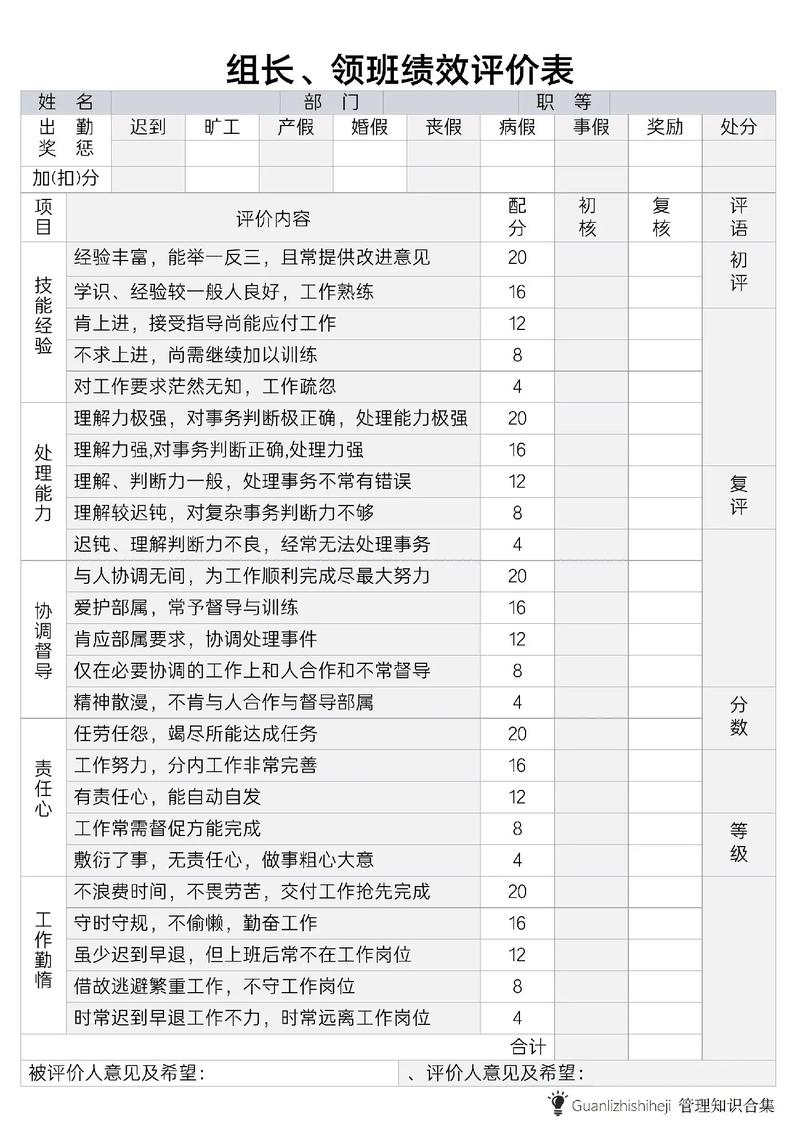
上述管控点要发挥长效作用,必须依赖数据记录与分析。建议工厂建立“过程质量巡检表”和“返工率统计表”,按日、周、月汇总各工序合格率与主要缺陷分布。每周召开质量分析会,运用帕累托图找出前三位问题工序,制定纠正预防措施并跟踪验证效果。同时将质量指标纳入班组绩效考核,对合格率持续达标的班组给予奖励,形成“人人关心质量、环环控制质量”的管理氛围。
提升服装产品合格率不是依靠增加质检人数,而是通过在整个生产流程中设置并严格执行关键管控点,做到“预防为主、拦截为辅、数据驱动、持续改善”。只有把质量管理融入每一道工序的作业标准中,才能真正实现合格率的稳定提升。
(企业管理建议:初期可选取一条生产线进行管控点试点运行,积累数据并优化标准后再全面推广,以降低变革阻力,确保执行到位。)